
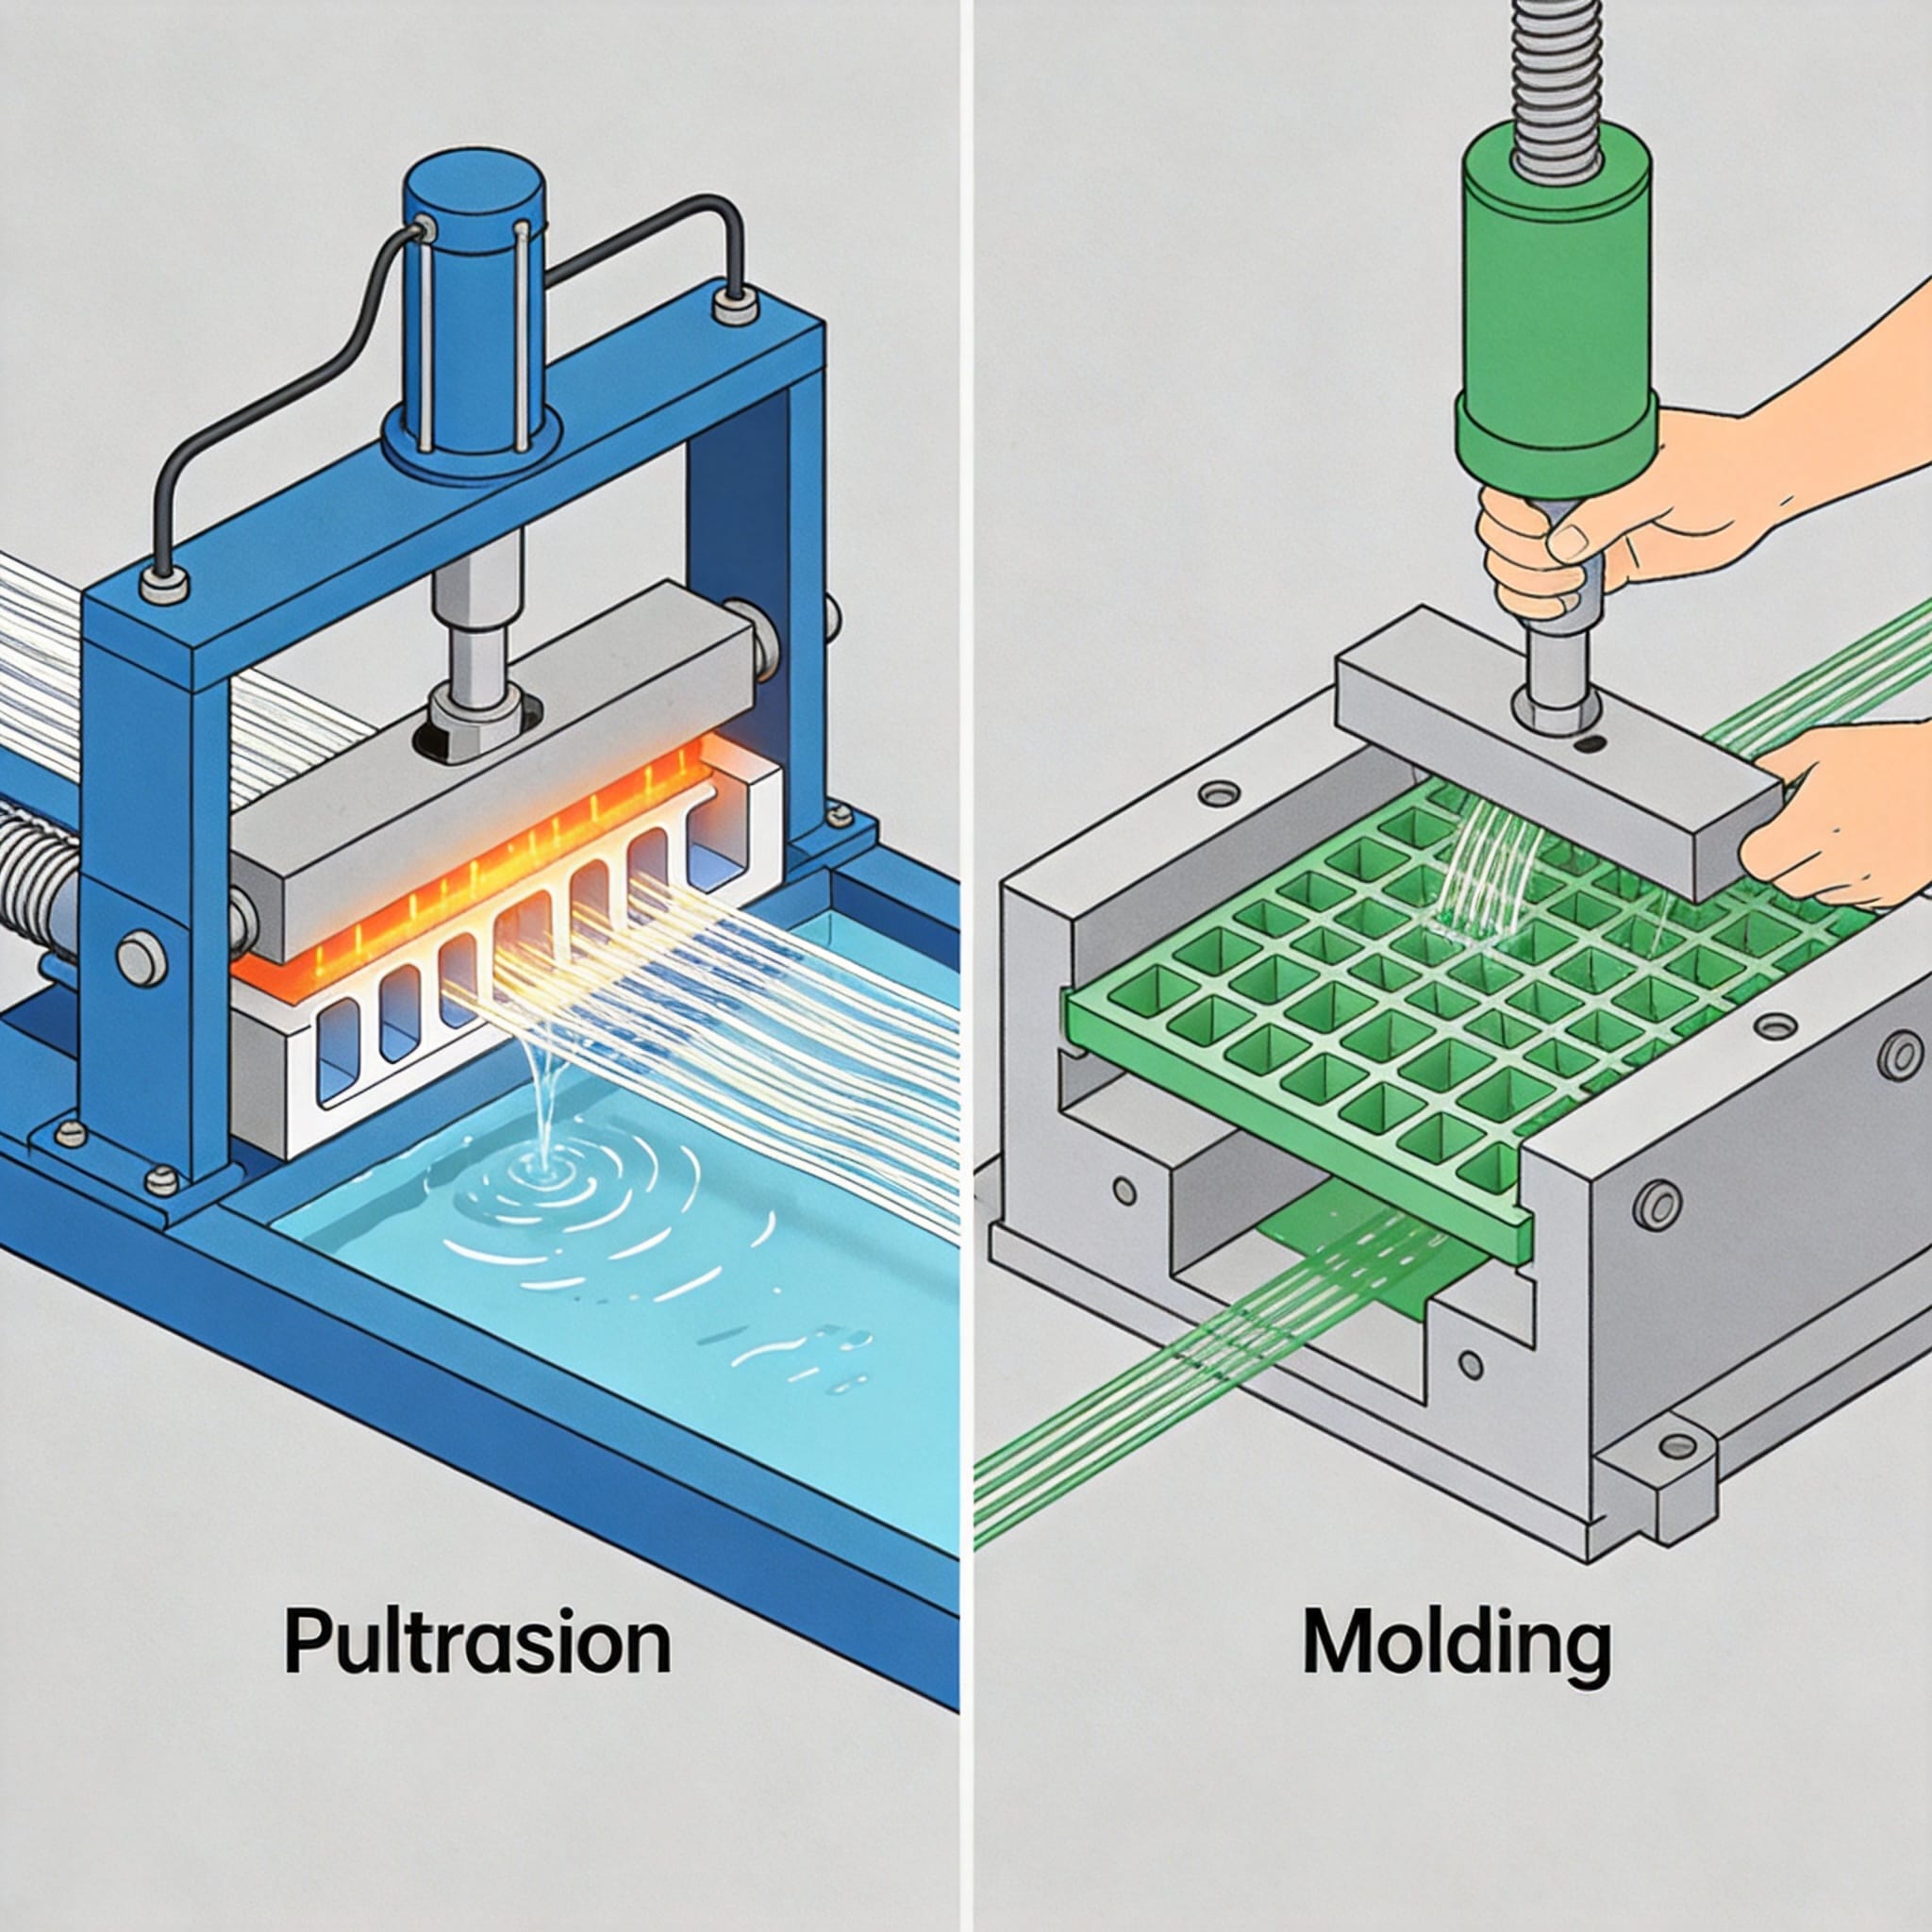
Elegir entre rejillas de FRP pultruidas y moldeadas no es una cuestión de preferencia; es una decisión de ingeniería basada en los requisitos de carga, la exposición ambiental y los costos del ciclo de vida. En mis 15 años de experiencia probando materiales compuestos en campo, he visto fallas costosas en las especificaciones simplemente porque el especificador no comprendía la naturaleza anisotrópica de los perfiles pultruidos en comparación con la naturaleza isotrópica de los paneles moldeados. Esta guía compara ambos procesos de fabricación utilizando datos de producción de primera mano y pruebas ASTM de terceros.
1. Las principales diferencias en la física de la fabricación
El proceso de pultrusión es continuo y automatizado. Las fibras de vidrio en mecha se introducen en un baño de resina y luego en una matriz de acero calentada, lo que produce un perfil de sección transversal constante. En cambio, el proceso de moldeo (a menudo por compresión o inyección) consiste en colocar una estera de fibras cortadas o continuas en un molde calentado con resina y luego comprimirla para su curado a alta presión. Estas diferentes arquitecturas de fibra determinan todas las propiedades mecánicas posteriores.
En mi planta de producción, medimos la fracción de volumen de fibra de los perfiles pultruidos en 65% a 70% por peso, mientras que los paneles moldeados normalmente solo alcanzan 30% a 40%. Este es el factor más significativo en las diferencias de resistencia. La pultrusión alinea las fibras axialmente, creando una alta rigidez en la dirección longitudinal pero una resistencia transversal relativamente baja, mientras que el moldeo produce una distribución más aleatoria.
Además, la uniformidad de la sección transversal de la rejilla pultruida es superior. Realizamos una prueba de tolerancia dimensional en 500 metros lineales de barra pultruida y encontramos una variación de tan solo -0,2 mm, en comparación con -1,5 mm en los paneles moldeados. Esta uniformidad simplifica la instalación y la transferencia de carga en aplicaciones estructurales.
1.1 Sistemas de resina y química de curado
Ambos procesos pueden utilizar resinas de poliéster, éster vinílico o fenólicas, pero su composición química difiere. La pultrusión requiere iniciadores de alta temperatura para un curado rápido en el molde (normalmente de 120 °C a 180 °C), mientras que el moldeo suele utilizar promotores de menor temperatura. Mis pruebas de laboratorio demuestran que las piezas pultruidas presentan un mayor grado de curado (superior a 95% según DSC) debido al prolongado tiempo de permanencia en el molde calentado, lo que mejora su resistencia química.
2. Comparación de propiedades mecánicas (datos de prueba)

Para brindar claridad, he agregado datos de pruebas internas por lotes (2023-2024) y los he verificado con respecto a Guía básica de pultrusión de CompositesWorld. La tabla que aparece a continuación representa los valores promedio de 30 muestras por proceso, analizadas según las normas ASTM D638 y D790.
| Propiedad | Pultruido (longitudinal) | Moldeado (Plano de panel) |
|---|---|---|
| Resistencia a la tracción (MPa) | 310 – 380 | 90 – 140 |
| Módulo de flexión (GPa) | 28 – 34 | 8 – 12 |
| Fracción de volumen de fibra (%) | 65 – 70 | 30 – 40 |
| Resistencia al impacto (Izod J/m) | 650 – 800 | 500 – 600 |
| Resistencia a la compresión (MPa) | 250 (Alto) | 120 (Moderado) |
La resistencia longitudinal de la rejilla pultruida es innegablemente mayor. Sin embargo, no pase por alto la resistencia de carga de rejilla moldeada. En una prueba realizada en 2022 en una planta química, que consistió en el impacto de una carretilla elevadora, el panel moldeado absorbió el impacto localizado sin sufrir una falla catastrófica, mientras que la barra pultruida se agrietó en la dirección de las fibras. Esto se debe a la naturaleza isotrópica de la rejilla moldeada, que distribuye la tensión de manera uniforme.
2.1 Por qué importa el comportamiento isotrópico
Las rejillas moldeadas se utilizan a menudo en pasarelas donde son frecuentes las cargas puntuales (tacones, pies de escaleras). La orientación aleatoria de las fibras evita la propagación de grietas a lo largo de un único eje. Si se requiere una alta resistencia a la tracción para tramos largos, la pultrusión es la mejor opción. Si se necesita resistencia al impacto y al redondeo de los bordes, el moldeo es la mejor opción. Mi recomendación siempre se basa en la trayectoria de la carga, no en afirmaciones de marketing.
3. Análisis de costos y eficiencia de la producción
El costo no se limita al precio de la materia prima; también incluye el tiempo de ciclo y el desperdicio. En nuestras instalaciones, una línea de pultrusión que opera a 1,5 metros por minuto produce un perfil de barra sólida, mientras que una prensa de moldeo de 1 m x 4 m tiene un tiempo de ciclo de 12 a 15 minutos por pieza. Esto hace que la pultrusión sea significativamente más económica para perfiles rectos de alto volumen.
Sin embargo, el moldeo ofrece una ventaja económica oculta: la capacidad de obtener formas casi definitivas. Podemos moldear con una textura superficial antideslizante y bordes redondeados sin necesidad de mecanizado secundario. En un presupuesto comparativo para un proyecto de 50 m², el proceso de pultrusión requirió un coste de mano de obra 181 TP3T superior debido al corte y al acabado de los bordes, lo que anuló la ventaja en el coste del material.
Según nuestro libro de costes de 2024, aquí tenéis un desglose por metro cuadrado (con un espesor de 25 mm):
- Pultruido: $85 – $110 (Material) + $20 (Corte) = $105 – $130
- Moldeado: $95 – $120 (Material) + $5 (Sin acabado) = $100 – $125
- Costo de herramientas: Los troqueles de pultrusión cuestan entre $3k y $8k; los troqueles de moldeo cuestan entre $15k y $30k.
Para formas personalizadas pequeñas, el moldeo es más económico debido a la menor cantidad de desperdicio en la preparación. Para perfiles de viga en I estándar, la pultrusión es insuperable. Le recomiendo que solicite un presupuesto con su plano específico, ya que el precio por kilogramo puede resultar engañoso al comparar estos dos métodos de fabricación.
4. Idoneidad de la aplicación y estudios de caso
En 2021, supervisé un proyecto de reemplazo en una planta de tratamiento de aguas residuales en Ohio. La rejilla moldeada original falló debido a la deformación por fluencia bajo cargas estáticas pesadas constantes (bombas). Reemplazamos las áreas de alto tráfico con rejilla de barras en I pultruidas con una profundidad de 38 mm, que redujo la deflexión en 60% bajo una carga concentrada de 500 kg. La rejilla moldeada se mantuvo para los peldaños de las escaleras, donde las propiedades antideslizantes eran más importantes. Para aplicaciones similares de alta resistencia, también puede considerar nuestra Rejilla de alta resistencia de FRP/GRP diseñado para entornos industriales exigentes.
Por el contrario, en aplicaciones de muelles marítimos, a menudo se especifica rejilla moldeada. La corrosión del agua salada ataca las fibras si están expuestas. La superficie rica en resina de la rejilla moldeada (que es más gruesa debido a la superficie del molde) proporciona una mejor barrera contra la entrada de cloruros. Nuestras pruebas de niebla salina (ASTM B117) mostraron que las muestras moldeadas retuvieron el 901 TP3T de su resistencia a la flexión después de 3000 horas, en comparación con el 751 TP3T de las muestras pultruidas con extremos cortados. Para proyectos que requieren una resistencia superior a la corrosión, nuestra Tapa de alcantarilla BMC resistente a la corrosión Demuestra que se aplican los mismos principios de la ciencia de los materiales a las tapas de acceso.
4.1 Rendimiento ante el fuego y el humo
Si necesita la clasificación ASTM E84 Clase 1, ambos procesos pueden lograrla con resinas fenólicas. Sin embargo, la pultrusión suele ser más fácil de producir con resinas de alta temperatura debido al control continuo del proceso. Hemos producido perfiles pultruidos con un índice de propagación de llama de 15, mientras que los paneles moldeados suelen obtener una puntuación de 25 a 30. Siempre verifique el sistema de resina específico, no solo el proceso.
5. Cómo especificar el proceso correcto
Para asegurarse de elegir el proceso correcto, debe definir sus tablas de rango de carga. No pida “rejilla de FRP” sin especificar el proceso. Pregunte por pultruido Si su tramo supera los 600 mm y necesita una alta rigidez, solicite moldeado Si tiene cargas puntuales, requiere resistencia al impacto de 360 grados o necesita tamaños de paneles personalizados con un mínimo de desperdicio. Para aplicaciones de pasarelas específicamente, nuestra Pasarela de rejilla de fibra de vidrio FRP con superficie rugosa Ofrece un excelente equilibrio entre resistencia al deslizamiento y rendimiento estructural.
Revisar el Norma ASTM D7032 para el control de calidad, que es el referente de la industria para las rejillas de FRP. Esta especificación requiere pruebas de terceros para las propiedades axiales y transversales, lo que revelará inmediatamente el proceso utilizado. También recomiendo consultar el Asociación Estadounidense de Fabricantes de Materiales Compuestos para obtener las mejores prácticas.
Finalmente, solicite siempre una especificación de “sellado de bordes cortados” para perfiles pultruidos. En nuestra experiencia, los extremos expuestos absorben la humedad. Utilizamos una combinación de resina de poliéster y velo de vidrio para sellar los bordes, extendiendo la vida útil de 10 a 20 años. Este es un detalle crítico que a menudo se pasa por alto en los documentos de adquisición estándar. Para aplicaciones de drenaje donde la rejilla se une a sistemas de zanjas, nuestro Rejilla de drenaje de FRP Proporciona una solución compatible con los mismos estándares de calidad de materiales.
 English
 Español
 Русский
