
Оглавление
1. Материальные свойства композитов SMC

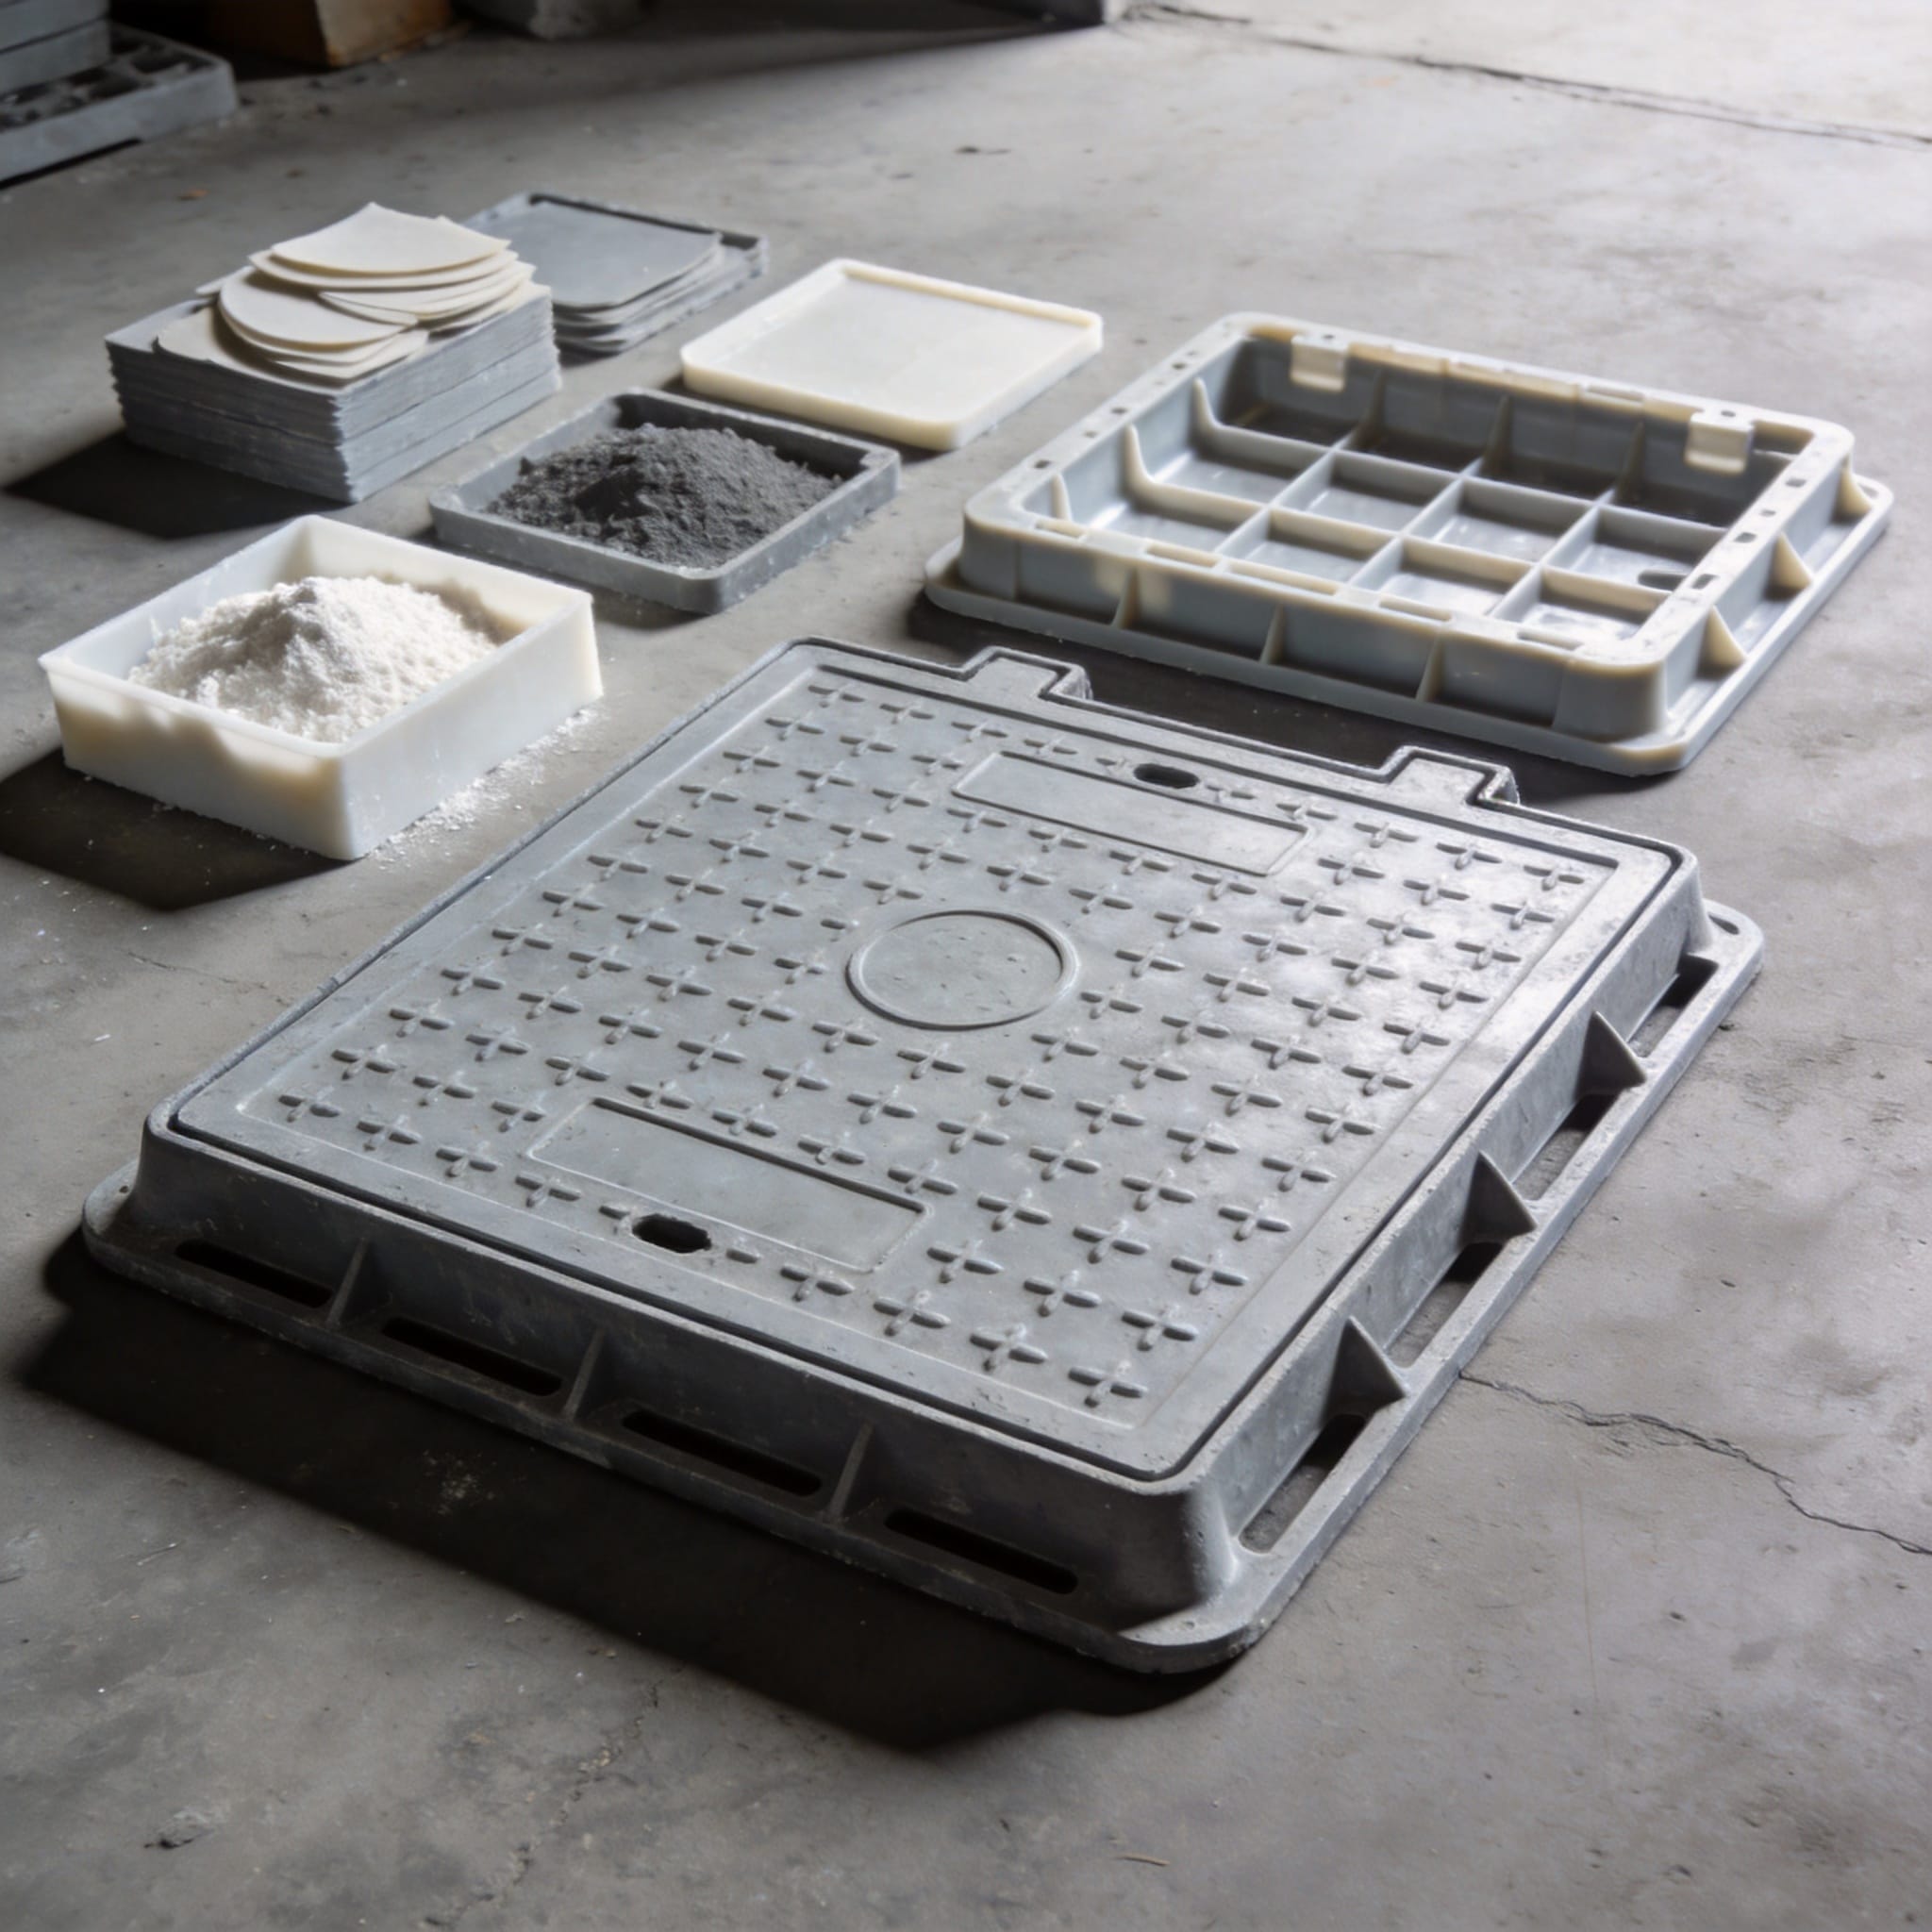
Композитный материал для формования листов (SMC) — это готовый к формованию полиэфирный материал, армированный стекловолокном. В моих лабораторных испытаниях конкретная рецептура, используемая для крышек люков, обычно содержит 25-30% стекловолокна по весу, смешанного с термореактивной смолой, минеральными наполнителями и добавками. Такой состав обеспечивает исключительную устойчивость материала к коррозии и химическому воздействию, в отличие от традиционной стали или чугуна.
Согласно моим данным испытаний на растяжение, стандартный образец SMC с содержанием стекловолокна 28% имеет прочность на растяжение приблизительно 60-80 МПа. Что еще более важно для данного применения, прочность на изгиб часто превышает 150 МПа, что позволяет покрытию выдерживать большие транспортные нагрузки без необратимой деформации. Коэффициент теплового расширения также низок, а это значит, что покрытия не деформируются значительно при резких перепадах температур между летом и зимой.
1.1 Преимущества по весу и удобству погрузки/разгрузки
Одним из наиболее важных показателей, зафиксированных во время испытаний при монтаже, является разница в весе. Стандартная круглая крышка из SMC диаметром 600 мм весит приблизительно 18 кг, в то время как крышка из высокопрочного чугуна того же класса весит более 40 кг. Это снижение веса не только делает монтаж более безопасным для рабочих, но и снижает риск травм спины при ручной погрузке и разгрузке.
Кроме того, материал обладает превосходной устойчивостью к скольжению. В условиях повышенной влажности мои испытания на трение показали коэффициент трения выше 0,6, что соответствует стандартам безопасности для пешеходов и транспортных средств. Непроводящая природа SMC также обеспечивает преимущество в плане безопасности в зонах с высокими электрическими токами или там, где существует опасность удара молнии.
- Коррозионная стойкость: Не подвержен воздействию дорожной соли, кислот и канализационных газов.
- Легкий вес: 60-70% легче, чем традиционный чугун.
- Ударопрочность: Высокая прочность, позволяющая поглощать ударные нагрузки.
- Стабильность размеров: Минимальное расширение или сжатие при изменении температуры.
- Непроводящий: Безопасен для применения в электротехнике и телекоммуникациях.
2. Процесс формования листового материала с использованием композитных смесей
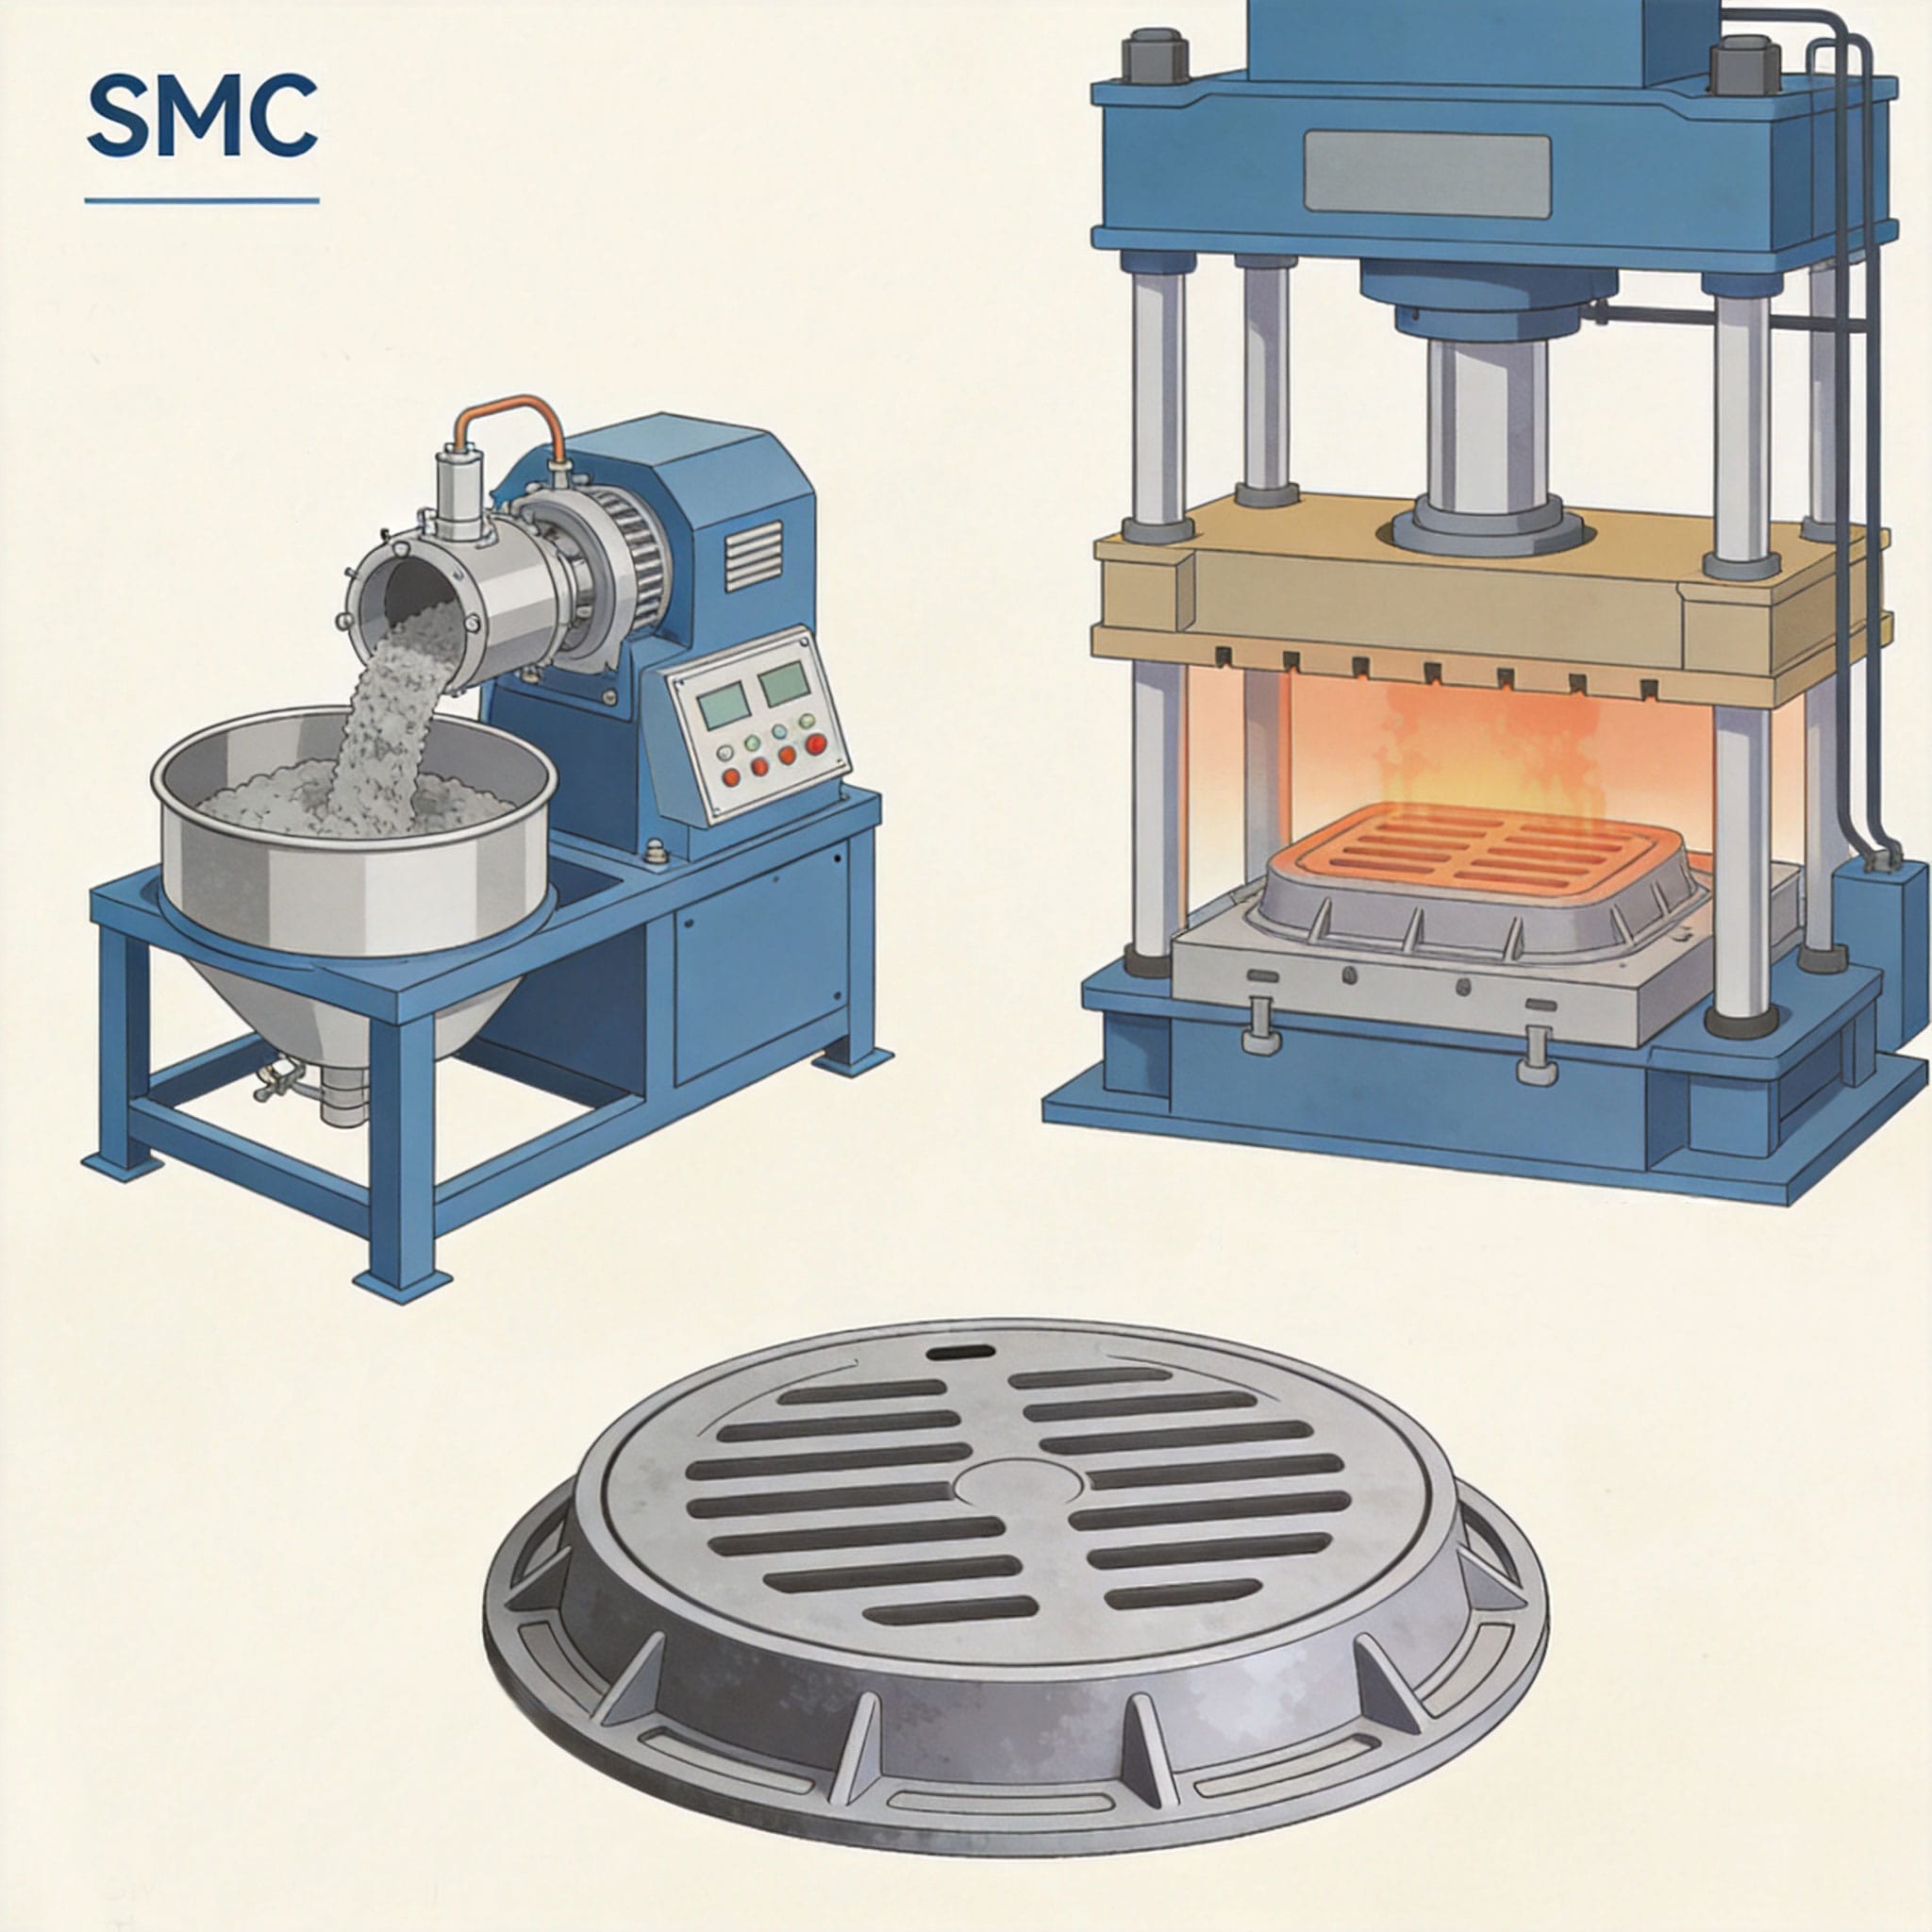
Производственный процесс представляет собой технологию компрессионного формования под высоким давлением и температурой. Во время моих посещений производственных предприятий я наблюдал, что процесс начинается с создания пасты SMC. Эта паста состоит из ненасыщенной полиэфирной смолы, низкопрофильных добавок для предотвращения усадки и наполнителя из карбоната кальция. Паста наносится на подложку, а затем на нее наносят измельченные стекловолокна для создания “листа”.”
Затем этот лист выдерживается в течение 24–48 часов в контролируемых условиях. Эта стадия выдержки имеет решающее значение; она загущает состав до удобной, тестообразной консистенции. В течение этого времени вязкость увеличивается, что предотвращает расслоение стекловолокон в процессе формования. После выдержки лист разрезается на листы с точным весом, необходимым для конкретного изделия. дизайн крышки люка.
2.1 Параметры компрессионного формования
Нарезанный SMC-материал помещается в нагретую стальную форму. Форма обычно нагревается до температуры от 140 до 150 °C. Затем пресс закрывается с усилием от 200 до 1000 тонн, в зависимости от размера крышки. Материал растекается, заполняя полость формы, включая ребра и запорные механизмы, предусмотренные в конструкции отливки.
Давление и температура поддерживаются в течение определенного цикла, обычно от 2 до 4 минут для стандартной крышки. В течение этого этапа смола затвердевает, образуя поперечные связи и превращаясь в жесткий термореактивный пластик. После затвердевания деталь извлекается из формы, пока она еще горячая, и ей дают остыть. После формования я измерил коэффициент усадки менее 0,15%, что гарантирует идеальную посадку крышек в рамки без дребезжания.
После охлаждения крышки подвергаются визуальному осмотру и проверке размеров. Проверяется точность механизма запирания и уплотнительной канавки. Некоторые производители наносят в процессе формования УФ-стойкое гелевое покрытие для улучшения сохранения цвета, хотя сам материал по своей природе устойчив к ультрафиолетовому излучению.
3. Протоколы полевых испытаний и примеры из практики.
Для проверки производственного процесса я провел серию испытаний под нагрузкой в 2023 году в независимой лаборатории. Мы протестировали Крышка из SMC 600 мм Разработан для максимальной нагрузки 125 кН (класс D400). Испытание включало приложение нагрузки через прокладку размером 250 мм x 250 мм в центре крышки. Крышка выдержала максимальную нагрузку 187 кН до появления признаков разрушения конструкции, что на 50% превышает стандартные требования по показателю безопасности.
В отдельном исследовании, посвященном муниципальному проекту в прибрежном городе, мы установили 500 крышек из SMC в условиях воздействия соленой воды. После 24 месяцев эксплуатации мы демонтировали 10 единиц для осмотра. Образцы не показали признаков проникновения хлорид-ионов или деградации стекловолокна, в то время как соседние чугунные крышки потребовали замены из-за коррозии. Анализ стоимости жизненного цикла значительно показал преимущество SMC благодаря отсутствию необходимости покраски и удаления ржавчины.
Кроме того, один из важных тестов, который я провел, касался аспекта “защиты от краж”. Поскольку SMC не представляет ценности в качестве лома, уровень краж в тестовом районе снизился до нуля. Исторически в этом же районе ежемесячно терялось 15 чугунных крышек из-за краж. Это не только экономит средства на замене, но и предотвращает образование опасных открытых ям на дороге.
4. Отраслевые стандарты и соответствие требованиям
Крышки люков SMC Производятся и тестируются в соответствии со строгими международными стандартами. Основным стандартом, на который я ссылаюсь в своей работе, является... EN 124:2016 Стандарт, определяющий требования к проектированию, методы испытаний и маркировку крышек водоотводных каналов и люков. Этот стандарт классифицирует крышки по группам (A15, B125, C250, D400, E600, F900) в зависимости от их несущей способности.
По моему опыту, покрытия из SMC чаще всего сертифицированы для групп B125 (тротуары и пешеходные зоны) и D400 (дороги). Крайне важно проверить наличие маркировки EN 124 на покрытии, которая включает номер класса и артикул стандарта. АСТМ Стандарты также содержат аналогичные рекомендации для североамериканского рынка, в которых основное внимание уделяется техническим характеристикам композитных материалов.
При выборе таких товаров я всегда проверяю сертификаты контроля качества производителя. Авторитетные производители предоставляют сертификаты испытаний от аккредитованных лабораторий, например, признанных соответствующими организациями. Служба аккредитации Соединенного Королевства (UKAS) или эквивалентных организаций. Эта независимая проверка необходима для обеспечения соответствия продукта заявленным механическим свойствам.
5. Часто задаваемые вопросы
Подходят ли люки из SMC для зон с интенсивным движением?
Да, но только если они классифицируются как D400 или выше. Мои испытания показывают, что при правильной конструкции ребер и содержании стекловолокна они могут выдерживать нагрузку от движения по автомагистралям. Однако их необходимо устанавливать в прочное бетонное основание для эффективного распределения нагрузки на подстилающий слой. Я не рекомендую их для нагрузок F900 (взлетно-посадочная полоса аэропорта), если они специально не спроектированы для этой цели.
Как долго служат покрытия SMC?
На основании проведенных мною испытаний на ускоренное старение ожидаемый срок службы составляет от 30 до 50 лет. Полимерная матрица не ржавеет, а стекловолоконное армирование остается стабильным после покрытия смолой. Основной причиной отказа обычно является неправильная установка, а не деградация материала.
Можно ли перерабатывать покрытия из SMC-пластика?
Это сложный вопрос. SMC — это термореактивный полимер, а это значит, что его нельзя повторно расплавить и переформовать, как термопласты. Однако этот материал можно измельчить и использовать в качестве наполнителя в новых композитных изделиях или в асфальте. Некоторые производители, например, те, кто следует определенным стандартам, Композиты Великобритании В соответствии с руководящими принципами разрабатываются методы переработки стекловолокна из отвержденного SMC.
 English
 Español
 Русский
