
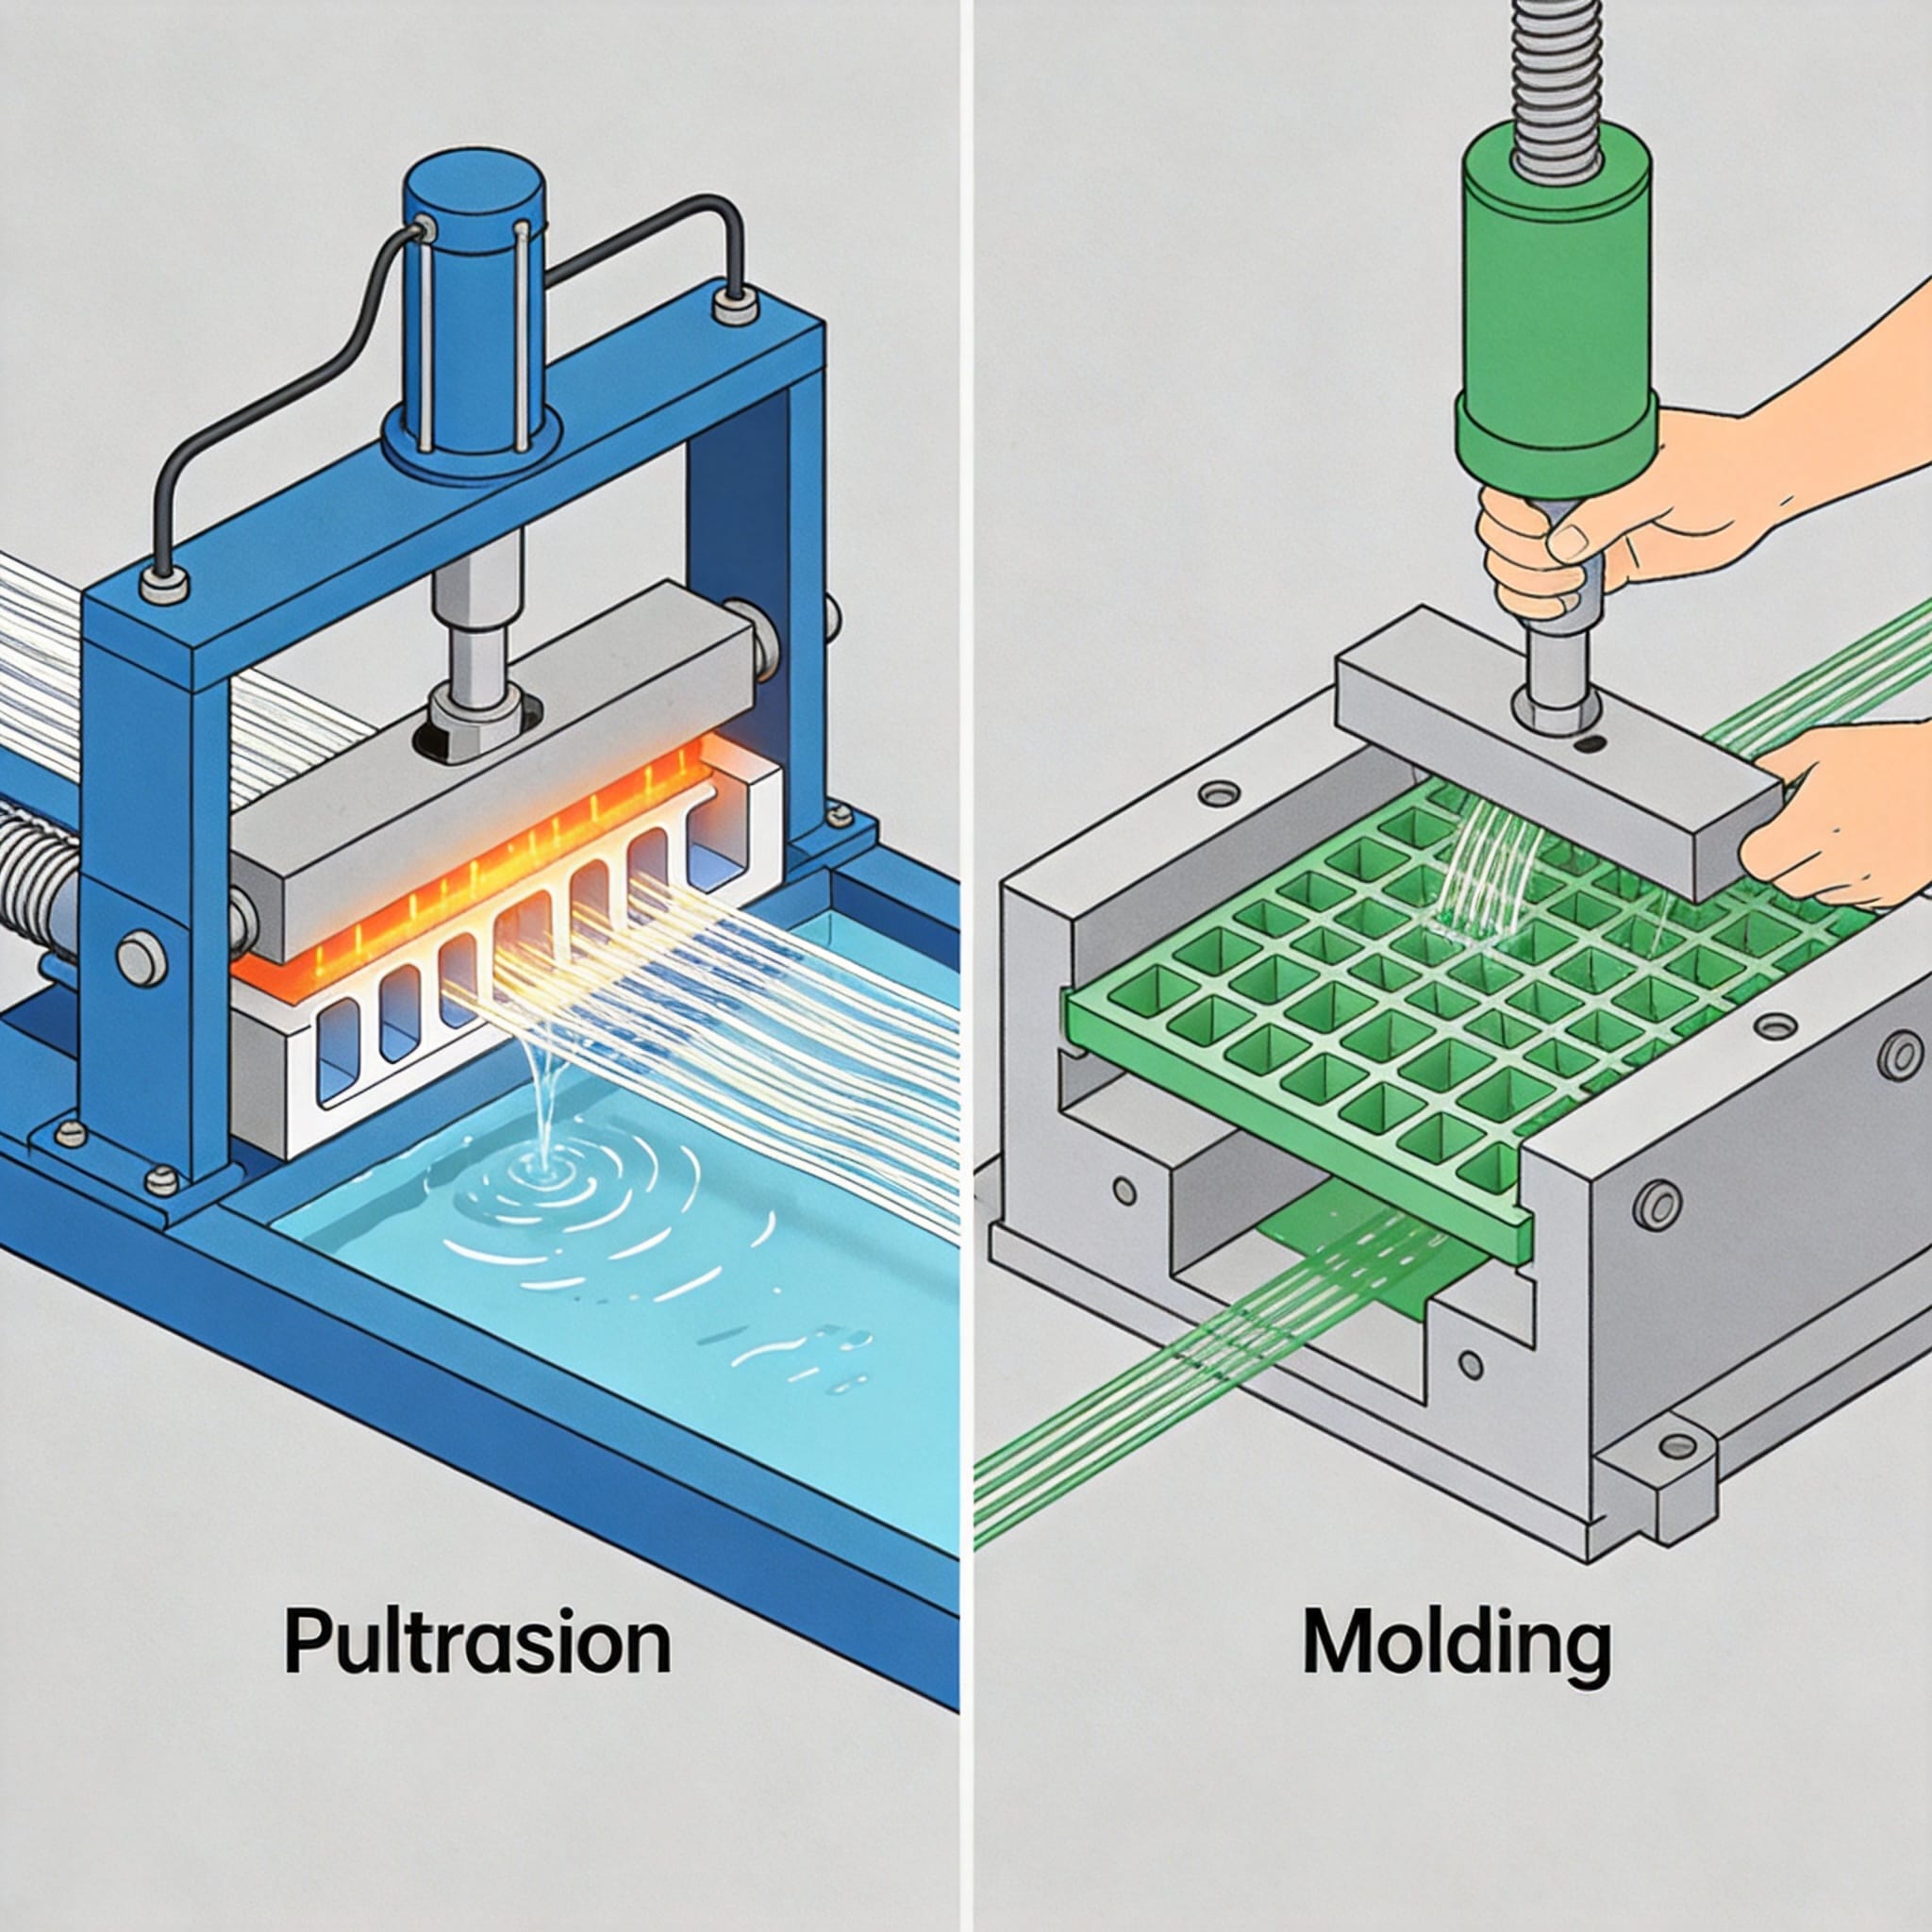
Выбор между пултрузионной и формованной решеткой из армированного волокном полимера — это не вопрос предпочтений, а инженерное решение, основанное на требованиях к нагрузке, воздействии окружающей среды и стоимости жизненного цикла. За 15 лет полевых испытаний композитных материалов я видел, как дорогостоящие нарушения технических требований происходили просто потому, что проектировщик не понимал анизотропную природу пултрузионных профилей по сравнению с изотропной природой формованных панелей. В этом руководстве сравниваются два процесса производства с использованием данных, полученных непосредственно в ходе производства, и результатов независимых испытаний по стандарту ASTM.
1. Основные различия в физике производства
Процесс пултрузии является непрерывным и автоматизированным. Ровные стекловолокна протягиваются через ванну со смолой, а затем через нагретую стальную матрицу, что обеспечивает постоянный профиль поперечного сечения. В отличие от этого, процесс формования (часто компрессионный или инжекционный) включает в себя размещение рубленого или непрерывного стекловолоконного мата в нагретой форме со смолой, а затем прессование для отверждения под высоким давлением. Различная архитектура волокон определяет все последующие механические свойства.
На нашем производственном предприятии мы измерили объемную долю волокон в профилях, полученных методом пултрузии. 65% до 70% по весу, тогда как формованные панели обычно достигают лишь... 30% до 40%. Это единственный наиболее значимый фактор, влияющий на различия в прочности. При пултрузии волокна выравниваются по оси, создавая высокую жесткость в продольном направлении, но относительно низкую прочность в поперечном направлении, в то время как при формовании распределение волокон становится более случайным.
Кроме того, решетчатые профили, изготовленные методом пултрузии, обладают превосходной однородностью поперечного сечения. Мы провели испытание на допуск по размерам 500 погонных метров пултрузионной арматуры и обнаружили отклонение всего в ±0,2 мм по сравнению с ±1,5 мм у формованных панелей. Такая однородность упрощает монтаж и передачу нагрузки в конструкционных приложениях.
1.1 Системы смол и химия отверждения
В обоих процессах могут использоваться полиэфирные, винилэфирные или фенольные смолы, но химический состав различается. Пултрузия требует высокотемпературных инициаторов для быстрого отверждения в матрице (обычно от 120 до 180 °C), в то время как при литье часто используются более низкотемпературные промоторы. Мои лабораторные исследования показывают, что детали, полученные методом пултрузии, имеют более высокую степень отверждения (выше 95% по данным ДСК) благодаря длительному времени пребывания в нагретой матрице, что улучшает химическую стойкость.
2. Сравнение механических свойств (данные испытаний)

Для большей ясности я собрал данные внутреннего пакетного тестирования (2023-2024 гг.) и проверил их на соответствие... Основы пултрузии по версии CompositesWorld.. В таблице ниже представлены средние значения по 30 образцам для каждого процесса, протестированным в соответствии со стандартами ASTM D638 и D790.
| Свойство | Пултрудированный (продольный) | Формованный (панель) |
|---|---|---|
| Предел прочности на растяжение (МПа) | 310 – 380 | 90 – 140 |
| Модуль упругости при изгибе (ГПа) | 28 – 34 | 8–12 |
| Объемная доля волокна (%) | 65 – 70 | 30–40 |
| Ударопрочность (Изод Дж/м) | 650 – 800 | 500 – 600 |
| Несущая способность (МПа) | 250 (Высокий) | 120 (Умеренный) |
Продольная прочность пултрузионных решеток, несомненно, выше. Однако не следует упускать из виду следующее: прочность подшипника формованной решетки. В ходе испытаний 2022 года, включавших удар вилочным погрузчиком на химическом заводе, формованная панель поглотила локальный удар без катастрофического разрушения, в то время как пултрузионный стержень растрескался вдоль направления волокон. Это объясняется изотропной природой формованного мата, который равномерно распределяет напряжение.
2.1 Почему изотропное поведение имеет значение
Формованные решетки часто используются для пешеходных дорожек, где распространены точечные нагрузки (каблуки, ножки лестниц). Случайная ориентация волокон предотвращает распространение трещин вдоль одной оси. Если вам нужна высокая прочность балок для больших пролетов, то лучше использовать пултрузионные решетки. Если вам нужна устойчивость к ударам и скруглению кромок, то лучше использовать формованные решетки. Моя рекомендация всегда основана на пути передачи нагрузки, а не на маркетинговых заявлениях.
3. Анализ затрат и эффективность производства
Стоимость зависит не только от цены сырья; она также включает в себя время цикла и количество отходов. На нашем предприятии линия пултрузии со скоростью 1,5 метра в минуту производит сплошной профиль из прутка, в то время как формовочный пресс размером 1м x 4м имеет время цикла от 12 до 15 минут на деталь. Это делает пултрузию значительно дешевле для больших объемов прямых профилей.
Однако литье имеет скрытое экономическое преимущество: возможность получения изделий практически готовой формы. Мы можем формовать изделия с нескользящей поверхностью и закругленными кромками без дополнительной механической обработки. В сравнительном расчете для проекта площадью 50 м², при использовании метода пултрузии затраты на рабочую силу из-за резки и обработки кромок оказались на 181 тонну больше, что нивелировало преимущество в стоимости материалов.
Согласно нашим данным о затратах за 2024 год, вот разбивка затрат на квадратный метр (при толщине 25 мм):
- Пултрудированный: $85 – $110 (Материал) + $20 (Резка) = $105 – $130
- Формованный: $95 – $120 (материал) + $5 (без отделки) = $100 – $125
- Стоимость оснастки: Стоимость пултрузионных матриц составляет $3k-$8k; стоимость формовочных матриц составляет $15k-$30k.
Для небольших нестандартных форм литье более экономично из-за меньших отходов при подготовке. Для стандартных двутавровых профилей пултрузия является непревзойденным вариантом. Я рекомендую запросить ценовое предложение с вашим конкретным чертежом, поскольку цена “за кг” вводит в заблуждение при сравнении этих двух методов производства.
4. Применимость и примеры успешного применения
В 2021 году я руководил проектом по замене решеток на очистных сооружениях в Огайо. Оригинальная формованная решетка вышла из строя из-за ползучести под воздействием постоянных больших статических нагрузок (насосов). Мы заменили решетки в местах с интенсивным движением на новые. пултрудированная двутавровая решетка Решетка толщиной 38 мм уменьшила прогиб на 60% под сосредоточенной нагрузкой 500 кг. Формованная решетка была сохранена для ступеней лестницы, где противоскользящие свойства были более важны. Для аналогичных применений в условиях высоких нагрузок вы также можете рассмотреть наши Прочная решетка из стекловолокна и стеклопластика разработан для работы в сложных промышленных условиях.
Напротив, в морских пирсах часто используются формованные решетки. Коррозия от соленой воды поражает волокна при воздействии внешних факторов. Поверхность формованной решетки, богатая смолой (которая толще из-за формы), обеспечивает лучшую защиту от проникновения хлоридов. Наши испытания в солевом тумане (ASTM B117) показали, что формованные образцы сохранили 90% своей прочности на изгиб после 3000 часов, по сравнению с 75% у образцов, полученных методом пултрузии с обрезанными концами. Для проектов, требующих превосходной коррозионной стойкости, наши Коррозионностойкая крышка люка из композитного материала BMC демонстрирует те же принципы материаловедения, что и применительно к люкам доступа.
4.1 Характеристики защиты от огня и дыма
Если вам необходимы характеристики класса 1 по стандарту ASTM E84, то оба процесса позволяют достичь этого с использованием фенольных смол. Однако, как правило, пултрузия проще в производстве с использованием высокотемпературных смол благодаря непрерывному контролю процесса. Мы производили профили, изготовленные методом пултрузии, с индексом распространения пламени 15, в то время как формованные панели обычно имеют показатель 25-30. Всегда проверяйте конкретную систему смол, а не только сам процесс.
5. Как определить правильный процесс
Чтобы выбрать правильный процесс, необходимо определить таблицы нагрузок и пролетов. Не запрашивайте “решетку из стекловолокна” без указания процесса. Запрашивайте пултрудированный Если пролет превышает 600 мм и требуется высокая жесткость, обратитесь к нам. формованный Если вам требуются точечные нагрузки, 360-градусная ударопрочность или панели нестандартных размеров с минимальными отходами. Для пешеходных дорожек мы предлагаем широкий выбор материалов. Пешеходная дорожка из стекловолоконной решетки с шероховатой поверхностью. Обеспечивает превосходный баланс сопротивления скольжению и структурных характеристик.
Просмотрите Стандарт ASTM D7032 Для контроля качества, который является отраслевым стандартом для решеток из стекловолокна, данная спецификация требует проведения независимых испытаний осевых и поперечных свойств, что сразу же выявит используемый технологический процесс. Я также рекомендую проконсультироваться с... Американская ассоциация производителей композитных материалов для применения передовых методов.
Наконец, всегда запрашивайте спецификацию на “герметизацию кромок” для профилей, изготовленных методом пултрузии. По нашему опыту, открытые торцы впитывают влагу. Для герметизации кромок мы используем комбинацию полиэфирной смолы и стекловолокна, что продлевает срок службы с 10 до 20 лет. Это критически важная деталь, которая часто упускается из виду в стандартных документах по закупкам. Для дренажных систем, где решетки соединяются с траншейными системами, наши Водоотводная решетка из стекловолокна Предлагает совместимое решение, соответствующее тем же стандартам качества материалов.
 English
 Español
 Русский
